Unikalna technologia, zwiększająca wysoką wydajność.
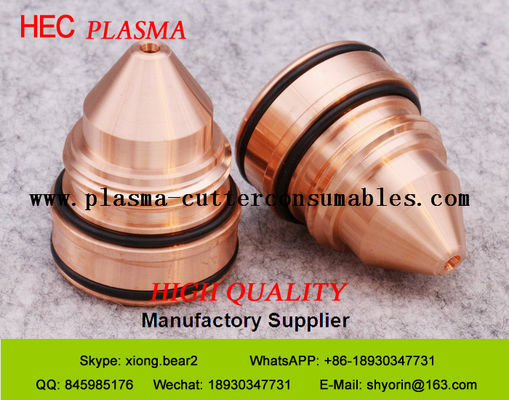
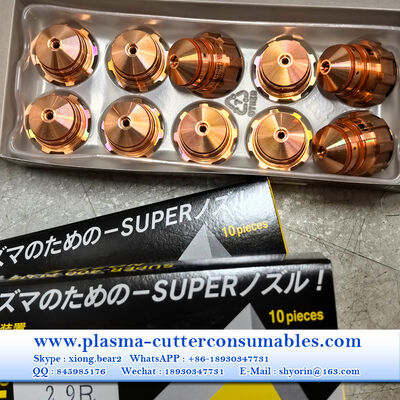
Firma Shanghai ZhouBo Welding & Cutting Technology może dostarczyćczęści zamienne do przecinarki plazmowej HT4400, materiały eksploatacyjne do plazmy. akcesoria do przecinarki plazmowej HT4400, części do palnika plazmowego HT4400.
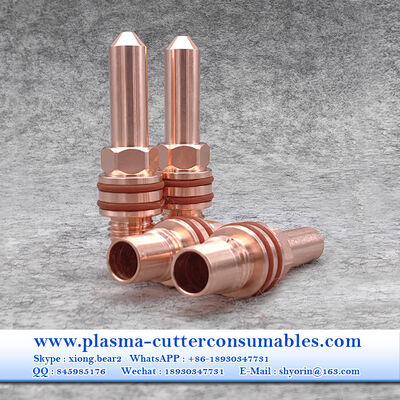
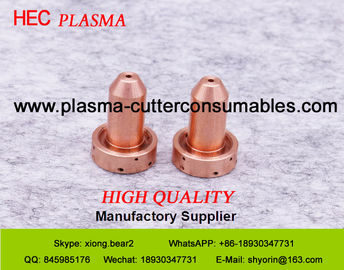
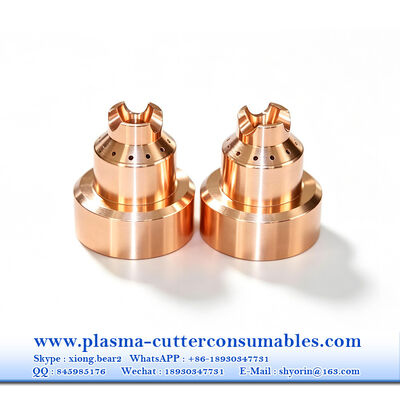
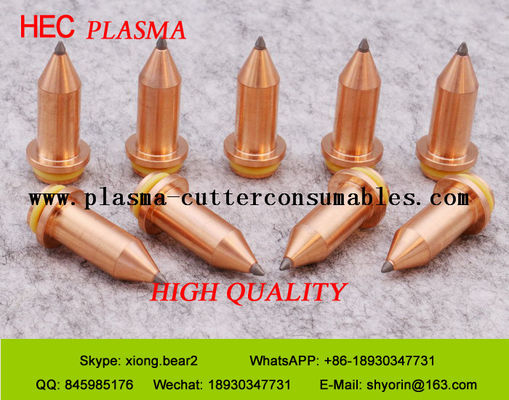
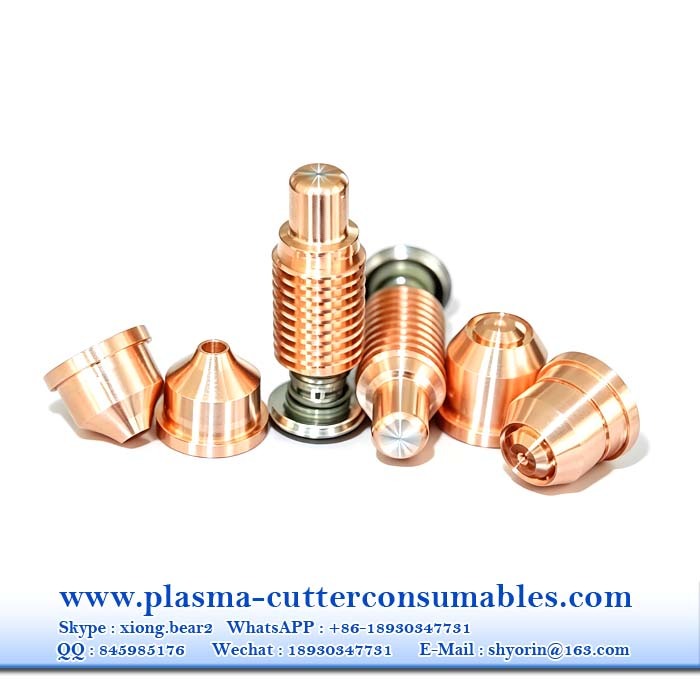
Dysza do przecinarki plazmowej Hypertherm 120934, dysza do cięcia plazmowego 120935 CCW, dysza 300A 120794, dysza 300A CCW 120795, dysza 200A 120787, dysza 200A CCW 120788, dysza 100A 120777, dysza 100A CCW 120778, elektroda Hypertherm 120810, końcówki do przecinarek plazmowych 120802, elektroda 200A 120793, elektroda 100A 120785, pierścień wirujący Hypertherm HT4400 400A 120939, pierścień wirujący 400A CCW 120940, pierścień wirujący 300A 120913, pierścień wirujący 300A CCW 120914, pierścień wirujący 200A 120791, pierścień wirujący 200A CCW 120792, rura wodna do przecinarki plazmowej 120025. nasadka zabezpieczająca plazmy 120786,
| Maszyna |
Nr HEC |
Nr ref. |
Opis |
|
HT4400
|
H04785 |
120785 |
Elektroda,Tlen,100Amper |
| H04793 |
120793 |
Elektroda,Tlen,200Amper |
| H04802 |
120802 |
Elektroda,Tlen,300Amper |
| H04810 |
120810 |
Elektroda,Tlen,400Amper |
| H04855 |
120855 |
Elektroda,Azot,200/400Amper |
| H74783 |
120783 |
Pierścień wirujący,Tlen,100Amper |
| H74784 |
120784 |
Pierścień wirujący,Tlen,100Amper,CCW |
| H74791 |
120791 |
Pierścień wirujący,Tlen,200Amper |
| H74792 |
120792 |
Pierścień wirujący,Tlen,200Amper,CCW |
| H74913 |
120913 |
Pierścień wirujący,Tlen,300Amper |
| H74914 |
120914 |
Pierścień wirujący,Tlen,300Amper,CCW |
| H74939 |
120939 |
Pierścień wirujący,Tlen,400Amper |
| H74940 |
120940 |
Pierścień wirujący,Tlen,400Amper,CCW |
| H74853 |
120853 |
Pierścień wirujący,Azot,200/400Amper |
| H14777 |
120777 |
Dysza,Tlen,100Amper |
| H14778 |
120778 |
Dysza,Tlen,100Amper,CCW |
| H14787 |
120787 |
Dysza,Tlen,200Amper |
| H14788 |
120788 |
Dysza,Tlen,200Amper,CCW |
| H14794 |
120794 |
Dysza,Tlen 300/Azot 200Amper |
| H14795 |
120795 |
Dysza,Tlen 300/Azot 200Amper,CCW |
| H14934 |
120934 |
Dysza,Tlen,400Amper |
| H14935 |
120935 |
Dysza,Tlen,400Amper,CCW |
| H14856 |
120856 |
Dysza,Azot,400Amper |
| H14857 |
120857 |
Dysza,Azot,400Amper,CCW |
| H44786 |
120786 |
Nasadka zabezpieczająca,100/200/300/400Amper |
| H44907 |
120907 |
Nasadka zabezpieczająca z zakładką HIS,100/200/300/400Amper |
| H44786 |
120786 |
Nasadka zabezpieczająca,100/200/300/400Amper |
| H44984 |
120984 |
Nasadka zabezpieczająca pod wodą,100/200/300/400Amper |
| H84651 |
120651 |
Korpus główny palnika |
| H94025 |
120025 |
Przewód chłodzący wodą |
| H94028 |
044028 |
O-ring |
|
HT 4001
|
H04285 |
020285 |
Elektroda,N2 |
| H04663 |
020663 |
Elektroda,Tlen,260Amper |
| H04630 |
120630 |
Elektroda,Tlen,340Amper |
| H74039 |
020039 |
Pierścień wirujący,N2,120/166/187 |
| H74040 |
020040 |
Pierścień wirujący,N2 |
| H74623 |
020623 |
Pierścień wirujący,Tlen |
| H74135 |
120135 |
Pierścień wirujący,Tlen,340Amper |
| H14281 |
020281 |
Dysza,N2 |
| H14282 |
020282 |
Dysza,N2 |
| H14283 |
020283 |
Dysza,N2 |
| H14284 |
020284 |
Dysza,N2 |
| H14086 |
020086 |
Dysza,Tlen |
| H44580 |
020580 |
Nasadka zabezpieczająca,N2 |
| H44579 |
020579 |
Nasadka zabezpieczająca |
| H44185 |
120185 |
Nasadka zabezpieczająca,Tlen,50Amper |
Wsparcie techniczne:
procedura bezpiecznej eksploatacji przecinarki plazmowej
obsługa cięcia i koordynacja ochrony personelu
1 spawarka używana na miejscu powinna być wyposażona w zabezpieczenia przed wodą, wilgocią, hangar i słońcem, a także w odpowiedni sprzęt gaśniczy.
2 spawanie lub cięcie na wysokości wymaga zapięcia pasa bezpieczeństwa, a wokół i poniżej miejsca spawania lub cięcia należy podjąć środki zapobiegające pożarom i zapewnić nadzór.
3. Podczas spawania zbiorników ciśnieniowych, szczelnych, zbiorników, rurociągów, elementów zawierających palny gaz i roztwory, należy wyeliminować ciśnienie z naczyń i rurociągów, usunąć palny gaz i roztwór, a następnie przepłukać toksyczne, niebezpieczne, łatwopalne substancje; w przypadku pozostałości oleju w pojemniku należy najpierw umyć parą, zasadą i otworzyć pokrywę, potwierdzić czystość pojemnika przed ponownym napełnieniem. Można spawać po napełnieniu wodą. Podczas spawania wewnątrz pojemnika należy podjąć środki zapobiegające zatruciu i uduszeniu. Podczas spawania i cięcia szczelnych pojemników należy zapewnić otwory wentylacyjne i niezbędne wyposażenie wlotowe i wylotowe oraz sprzęt wentylacyjny; napięcie oświetlenia w pojemnikach nie powinno przekraczać 12V, spawacze i elementy spawane w pomieszczeniu powinny być izolowane; zewnętrzna część pojemnika powinna być wyposażona w rękawice ochronne. Surowo zabrania się spawania w pojemnikach pomalowanych farbą i plastikowych.
4. Surowo zabrania się spawania i cięcia naczyń ciśnieniowych i rurociągów, sprzętu elektrycznego, konstrukcji nośnych naczyń ciśnieniowych oraz naczyń ciśnieniowych zawierających materiały łatwopalne i wybuchowe.
5. Nie wolno spawać elektrycznie na otwartym powietrzu. W obszarach wilgotnych operator powinien stać na miejscu pokrytym materiałami izolacyjnymi i nosić buty izolowane.
6. Po zakończeniu pracy należy odłączyć zasilanie, zamknąć dopływ powietrza i wody.

 Twoja wiadomość musi mieć od 20 do 3000 znaków!